Gabay sa Proseso ng Produksyon ng mga Leaf Spring-Pagbutas para sa pag-aayos ng mga bumper spacer (Bahagi 4)
1. Kahulugan:
Paggamit ng mga kagamitan sa pagsuntok at mga kagamitan sa pagpupuntos upang gumawa ng mga butas sa mga itinalagang posisyon para sa pagkabit ng mga anti-squeak pad / bumper spacer sa magkabilang dulo ng spring steel flat bar. Sa pangkalahatan, mayroong dalawang uri ng proseso ng pagsuntok: cold punching at hot punching.
2. Aplikasyon:
Ang ilang mga dahon ay may balot sa mata at ang iba naman ay mga dahon.
3. Mga pamamaraan sa pagpapatakbo:
3.1. Inspeksyon bago ang pagsuntok
Bago butasan ang mga butas, suriin muna ang marka ng kwalipikasyon sa inspeksyon ng nakaraang proseso ng mga spring flat bar, na dapat ay kwalipikado. Kasabay nito, suriin din ang mga detalye ng mga spring flat bar, kung natutugunan lamang nila ang mga kinakailangan sa proseso, saka maaaring pahintulutang magsimula ang proseso ng pagbutas.
3.2.Ayusin ang mga kagamitan sa pagpoposisyon
Gaya ng ipinapakita sa Figure 1 sa ibaba, gumawa ng mga elliptical hole sa dulo ng mga spring flat bar. Gumawa ng mga butas sa pamamagitan ng pagpoposisyon sa gitnang butas, at ayusin ang pagpoposisyon ng mga tooling ayon sa mga sukat ng L', B, a at b.
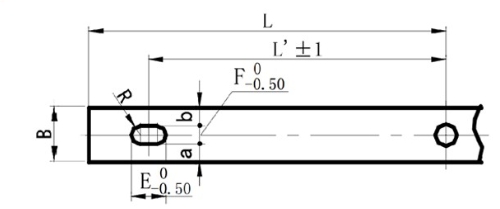
(Larawan 1. Diagram ng pagpoposisyon ng pagsuntok ng isang dulong elliptical hole)
Gaya ng ipinapakita sa Figure 2 sa ibaba, gumawa ng mga pabilog na butas sa dulo ng mga spring flat bar. Pagbutas gamit ang gitnang posisyon ng butas, at ayusin ang posisyon ng mga kagamitan ayon sa sukat ng L at B.
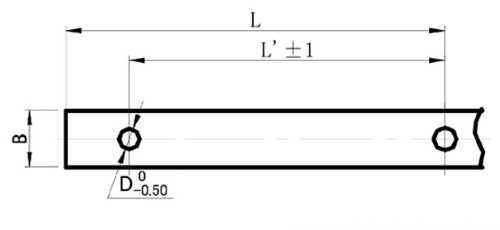
(Larawan 2. Diagram ng pagpoposisyon ng pagsuntok sa isang pabilog na butas sa dulo)
3.3. Pagpili ng malamig na pagsuntok, mainit na pagsuntok at pagbabarena
3.3.1Paglalapat ng malamig na pagsuntok:
1) Kung ang kapal ng spring flat bar ay t <14mm, at ang diyametro ng butas ay mas malaki kaysa sa kapal na t ng spring steel flat bar, angkop ang cold punching.
2) Kung ang kapal ng spring steel flat bar ay t≤9mm at ang butas ay elliptical hole, angkop ang cold punching.
3.3.2. Mga aplikasyon ng mainit na pagsuntok at pagbabarena:
Mainit na pagsuntoko maaaring gamitin ang mga butas para sa pagbabarena para sa spring steel flat bar na hindi angkop para sa mga butas na ginagamit sa malamig na pagsuntok. Habangmainit na pagsuntok, ang temperatura ng pag-init ay dapat kontrolin sa 750 ~ 850 ℃, at ang bakal na patag na bar ay maitim na pula.
Kapag gumagawa ng butas, dapat munang siyasatin ang unang piraso ng spring steel flat bar. Kapag nakapasa lamang ito sa unang inspeksyon, saka lamang maaaring maisagawa ang malawakang produksyon. Sa panahon ng operasyon, dapat bigyang-pansin ang pagluwag at paggalaw ng positioning die, kung hindi ay lalampas ang mga sukat ng positioning sa saklaw ng tolerance, na magreresulta sa mga hindi kwalipikadong produkto sa maraming batch.
Ang mga punched (drilled) spring steel flat bars ay dapat na maayos na isalansan. Bawal ilagay ang mga ito kung gusto mo, na magreresulta sa mga pasa sa ibabaw. Dapat gawin ang mga marka ng kwalipikasyon sa inspeksyon at dapat idikit ang mga work transfer card.
4. Mga pamantayan sa inspeksyon:
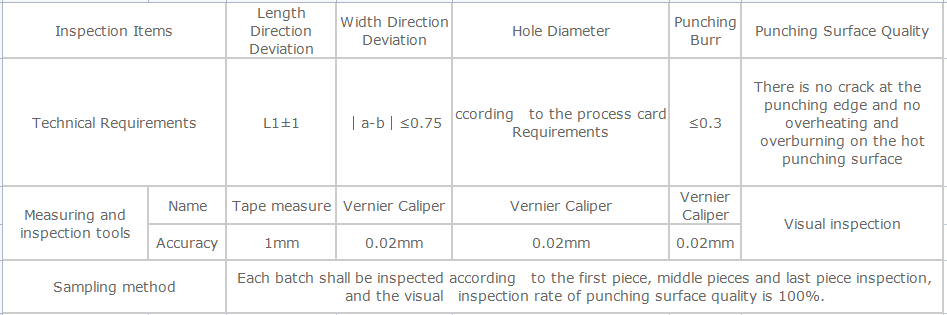
Sukatin ang mga butas ayon sa Figure 1 at Figure 2. Ang mga pamantayan sa inspeksyon sa paggawa ng butas at pagbabarena ay ang ipinapakita sa talahanayan 1 sa ibaba.
Oras ng pag-post: Mar-27-2024


